药芯焊丝立焊焊接规范标准全解析
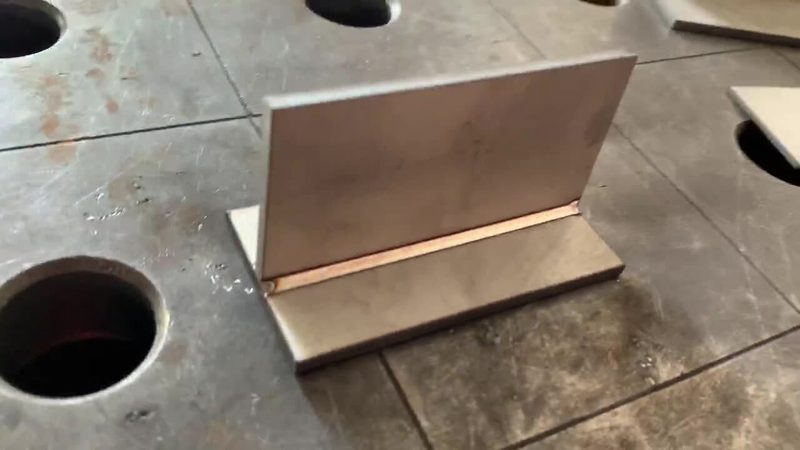
药芯焊丝立焊焊接规范标准全解析
一、药芯焊丝立焊焊接概述
药芯焊丝立焊焊接是一种广泛应用于制造业的焊接技术,它利用药芯焊丝作为填充材料,通过电弧加热熔化金属,实现金属的连接。相较于传统的实芯焊丝焊接,药芯焊丝立焊焊接具有熔敷效率高、焊接质量好、操作简便等优点。
二、药芯焊丝立焊焊接规范标准
1. 焊接电流与电压
焊接电流和电压是药芯焊丝立焊焊接过程中的关键参数,它们直接影响到焊接质量和效率。一般来说,焊接电流应选择在焊丝直径的60%至80%之间,电压则根据焊丝直径和焊接速度进行调整。
2. 焊接速度
焊接速度是影响焊接质量的重要因素之一。合理的焊接速度可以保证焊缝成形良好,减少热影响区,降低焊接变形。焊接速度应根据焊丝直径、焊接电流和焊接材料等因素进行调整。
3. 焊接保护气体
药芯焊丝立焊焊接过程中,保护气体起到了隔绝空气、防止氧化和氮化的作用。常用的保护气体有氩气、二氧化碳和混合气体等。保护气体纯度应达到99.99%以上,以确保焊接质量。
4. 焊接工艺评定报告(WPS/PQR)
焊接工艺评定报告是确保焊接质量的重要依据。WPS/PQR报告应包括焊接材料、焊接方法、焊接参数、焊接设备、焊接工艺要求等内容。
三、药芯焊丝立焊焊接常见问题及解决方法
1. 焊缝成形不良
原因:焊接电流过大、焊接速度过快、焊接保护气体不纯等。
解决方法:调整焊接电流和电压,控制焊接速度,提高保护气体纯度。
2. 热影响区过大
原因:焊接电流过大、焊接速度过快、焊接工艺不合理等。
解决方法:降低焊接电流和电压,适当提高焊接速度,优化焊接工艺。
3. 焊接变形
原因:焊接过程中热量分布不均、焊接工艺不合理等。
解决方法:采用预热、后热处理等工艺措施,优化焊接工艺。
四、药芯焊丝立焊焊接发展趋势
随着科技的不断发展,药芯焊丝立焊焊接技术也在不断进步。未来,药芯焊丝立焊焊接将朝着以下方向发展:
1. 焊接自动化程度的提高
2. 焊接工艺的优化
3. 焊接材料的研究与开发
4. 焊接设备的智能化
总之,药芯焊丝立焊焊接作为一种重要的焊接技术,在制造业中具有广泛的应用前景。了解药芯焊丝立焊焊接规范标准,有助于提高焊接质量和效率,降低生产成本。如需针对具体工况的选型建议,可查阅XX公司技术文档或联系现场应用工程师。