铝合金焊接咬边如何有效避免
铝合金焊接咬边如何有效避免
一、咬边现象解析
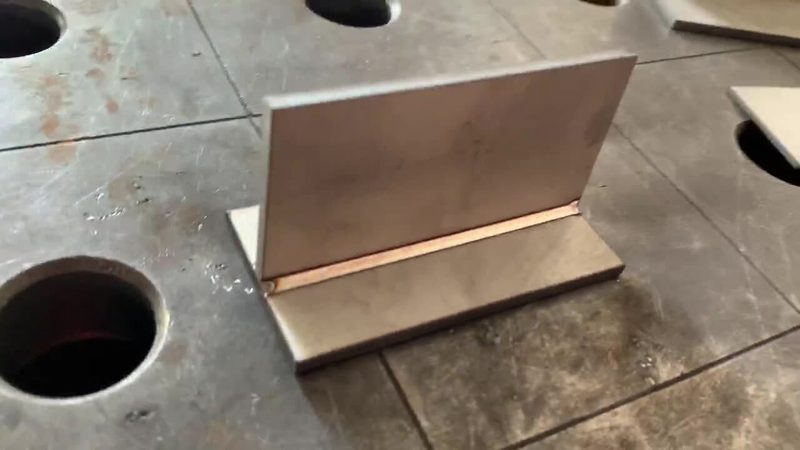
在铝合金焊接过程中,咬边是指焊缝两侧出现未熔合或未焊透的现象,导致焊缝边缘出现缺口。这种现象不仅影响焊接质量,还可能影响后续的加工和使用。咬边产生的原因主要包括焊接参数不当、焊接工艺不规范、焊接材料选择不合理等。
二、焊接参数调整
1. 电流和电压:适当调整焊接电流和电压,确保焊缝熔深适中,避免过深或过浅。通常情况下,焊接电流应控制在额定电流的70%-90%之间。
2. 焊接速度:合理控制焊接速度,避免过快导致熔池不稳定,过慢则容易产生咬边。
3. 焊接角度:保持焊接角度在合适的范围内,一般推荐角度为45°-60°。
三、焊接工艺规范
1. 焊接顺序:按照合理的焊接顺序进行焊接,避免在高温状态下进行焊接,减少热影响区。
2. 焊接方法:根据铝合金材料的特性,选择合适的焊接方法,如TIG焊、MIG焊等。
3. 焊接环境:确保焊接环境清洁、干燥,避免水分、油污等杂质影响焊接质量。
四、焊接材料选择
1. 焊丝:选择与铝合金材料相匹配的焊丝,确保焊缝金属的化学成分和机械性能满足要求。
2. 保护气体:根据焊接方法选择合适的保护气体,如氩气、氦气等,确保焊接过程中保护效果良好。
五、焊接后处理
1. 焊接变形控制:在焊接过程中,采取适当的措施控制焊接变形,如预热、后热等。
2. 焊缝清理:焊接完成后,及时清理焊缝两侧的熔渣、飞溅等杂质,确保焊缝表面光滑。
3. 焊缝检测:对焊接完成的焊缝进行无损检测,如超声波检测、射线检测等,确保焊缝质量。
总结:铝合金焊接咬边的避免需要从焊接参数、焊接工艺、焊接材料等方面综合考虑。通过合理调整焊接参数、规范焊接工艺、选择合适的焊接材料和进行焊接后处理,可以有效降低咬边现象的发生。如需针对具体工况的选型建议,可查阅XX公司技术文档或联系现场应用工程师。
本文由 太原市万柏林区灵活就业服务协会 整理发布。